


Hassas bilyeli somun, belirlenen gres bağlantısı veya yağlama portu aracılığıyla gerçek hız, yük, sıcaklık ve çalışma ortamı için seçilen bir yağlayıcıyla yağlanmalıdır.Yağlayıcıyı yavaş yavaş ekleyin, dağıtmak için somunu yeterli bir hareketle hareket ettirin ve makineyi tam hızda çalışmaya döndürmeden önce çalışma direncini kontrol edin.
Hem yetersiz hem de aşırı yağlama sorunlara neden olabilir. Çok az yağlayıcı doğrudan temasa izin verebilir ve yuvarlanma yolu aşınmasını hızlandırabilir; çok fazla gres ise çalkalama direncini, ısıyı ve motor yükünü artırabilir. Bu nedenle doğru yağlayıcı türü, miktarı ve yeniden yağlama aralığı, evrensel bir programdan alınmak yerine gerçek bilyalı vida modeli için onaylanmalıdır.
Hassas Bilyalı Somunların Neden Yağlamaya İhtiyacı Var?
Hassas bilyeli somunun içindeki çelik bilyalar, vida ve somun kanalları arasında yuvarlanır ve ardından dahili veya harici bir sirkülasyon yolu üzerinden geri döner. Yağlama bu döner temas noktalarında bir film oluşturur ve aşağıdakilere yardımcı olur:
- Sürtünmeyi ve yuvarlanma yolu aşınmasını azaltın;
- Yuvarlanan ve kayan temastan kaynaklanan ısıyı sınırlayın;
- Daha düzgün çalışma torkunu koruyun;
- Açıktaki çelik yüzeyleri neme ve korozyona karşı koruyun;
- Küçük aşınma parçacıklarını kritik temas alanlarından uzağa taşıyın;
- Tutarlı gürültü ve hareket performansını destekleyin.
Yağlama yanlış ön yükü, kötü hizalamayı, hasarlı bilyaları veya kirlenmiş yuvarlanma yollarını düzeltemez. Doğru yağlamadan sonra direnç, titreşim veya gürültü anormal kalırsa, bilyalı vida kurulumunun tamamı kontrol edilmelidir.
Gres veya Yağ: Hangisi Kullanılmalı?
| Yağlama Yöntemi | Tipik Avantajlar | Kontrol Edilecek Noktalar |
|---|---|---|
| Gres | Somun içinde kalır, bakımı kolaylaştırır ve uygulamalar arasında daha uzun aralıklar sağlayabilir | Tutarlılık, baz yağ, çalışma sıcaklığı, hız, başlangıç torku ve gres uyumluluğu |
| Yağ | Sürekli sirkülasyon yapabilir, ısının bir kısmını giderebilir ve seçilen yüksek hızlı sistemleri destekleyebilir | Viskozite, besleme hızı, yağ sızıntısı, sızdırmazlık, borulama ve sürekli teslimat güvenilirliği |
Gres, standart CNC ve otomasyon bilyalı vida düzeneklerinde yaygın olarak kullanılır çünkü somunun içinde tutulması daha kolaydır. Yağla yağlama normalde makinenin uygun bir merkezi sisteme sahip olduğu veya hız, ısı ve çalışma koşullarının sürekli yağ beslemesini gerektirdiği durumlarda seçilir.
Grafit, molibden disülfit ve diğer katı yağlayıcılar, sıradan bir hassas bilyeli somundaki gres veya yağın doğrudan yerine geçen maddeler olarak değerlendirilmemelidir. Vakum, aşırı sıcaklık, temiz oda veya diğer özel ortamlar, bu koşullar için tasarlanmış ve onaylanmış bir bilyalı vida ve yağlayıcı gerektirir.
Uygun Yağlayıcı Nasıl Seçilir
Yeni bir yağlayıcı uygulamadan önce şunları onaylayın:
- Vidalı ve somunlu model;
- Çalışma hızı ve ivme;
- Eksenel yük ve görev döngüsü;
- Normal ve maksimum çalışma sıcaklığı;
- Özellikle kısa ileri geri hareket için strok uzunluğu;
- Toza, talaşa, soğutucuya, neme veya kimyasallara maruz kalma;
- Gerekli başlangıç torku ve konumlandırma stabilitesi;
- Contalarla ve halihazırda somunun içinde bulunan yağlayıcıyla uyumluluk;
- Varsa, gıda, temiz oda veya düşük gaz çıkışı gereksinimleri.
Farklı gres türlerini karıştırmayın çünkü her ikisi de rulmanlar veya vidalı miller için uygun olarak tanımlanıyor. Farklı baz yağlar ve koyulaştırıcılar uyumsuz olabilir ve bu da gresin kıvamını, yağ ayrılmasını ve yağlama performansını değiştirebilir.
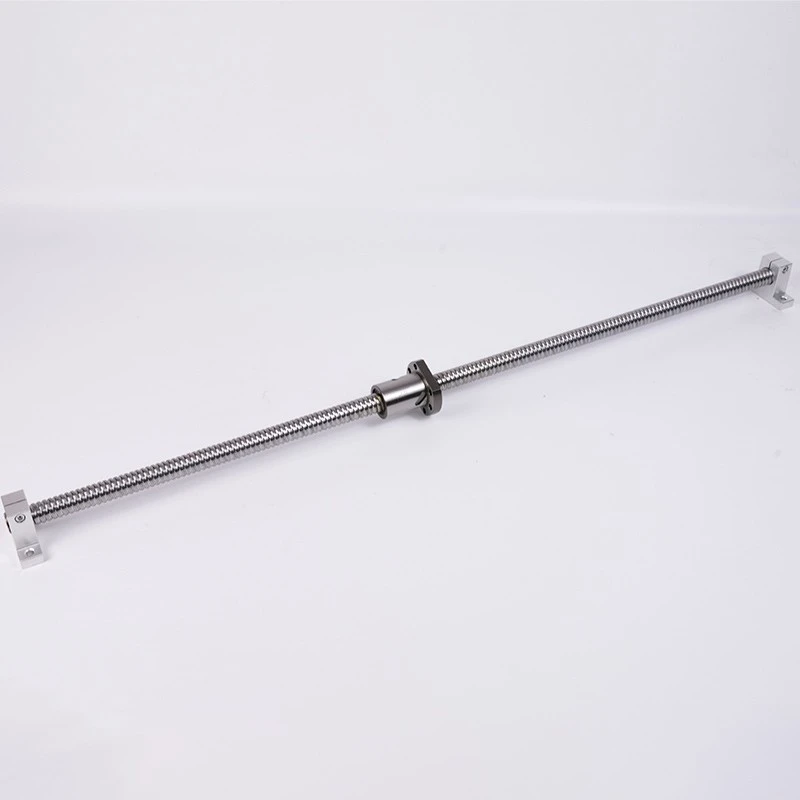

Adım Adım Hassas Bilyalı Somun Yağlaması
- Makineyi güvenli hale getirin.
Bilyalı vidanın yakınında çalışmaya başlamadan önce makineyi durdurun, istenmeyen hareketi izole edin ve ekipmanın bakım ve kilitleme prosedürünü izleyin. - Vidayı ve koruma sistemini inceleyin.
Açıktaki vida yüzeyini, contaları, körüğü veya koruyucu kapağı talaş, toz, kurumuş gres, nem ve görünür hasar açısından kontrol edin. Temizlerken kirlenmeyi contadan geçirmeye zorlamayın. - Gresörlüğü veya yağ portunu temizleyin.
Gres tabancasını veya yağlama hattını bağlamadan önce bağlantı parçasını ve çevresindeki yüzeyi temiz, tüy bırakmayan bir bezle silin. Bağlantı parçasından gelen kir doğrudan somunun içine iletilebilir. - Yağlayıcıyı onaylayın.
Yağlayıcının gerekli spesifikasyona uygun olduğunu ve halihazırda kullanımda olan yağlayıcıyla uyumlu olduğunu kontrol edin. Mümkün olduğunda söz konusu ürüne özel temiz dağıtım ekipmanı kullanın. - Yağlayıcıyı yavaş yavaş ekleyin.
Belirtilen miktarı, belirlenen yağlama portundan yavaşça uygulayın. Gres tabancası kullanılıyorsa hızlı yüksek basınçlı enjeksiyondan kaçının. Doğru miktar somun boyutuna, dahili serbest hacme, gres tipine ve çalışma koşuluna bağlıdır. - Yağlayıcıyı dağıtmak için somunu hareket ettirin.
Yağlayıcının yüklü yuvarlanma yollarına ve bilya dolaşım yoluna yayılabilmesi için somunu mevcut strok boyunca yavaşça hareket ettirin. Makinenin izin verdiği durumlarda, birkaç somun gövdesi uzunluğu boyunca hareket etmek, çok kısa bir koşudan daha iyi bir dağıtım sağlar. - Aşırı yağ ve sızıntı olup olmadığını kontrol edin.
Dış yüzeylere sıçrayan gresi silin. Yuvarlanma yolu içinde kalması amaçlanan gresi çıkarmayın. Contaların ve yağlama bağlantılarının doğru konumda kaldığını doğrulayın. - Kontrollü bir test çalıştırması gerçekleştirin.
Düşük hızda başlayın ve gürültüyü, hareketi, sıcaklığı ve sürücü yükünü izleyin. Gresin çalkalanması, yeniden doldurma sonrasında çalışma direncini geçici olarak artırabilir; bu nedenle, tam üretim hızına dönmeden önce yağlayıcının dağılmasına izin verin.
Ne Kadar Gres Eklenmelidir?
Her hassas bilyalı somun için güvenilir bir evrensel miktar yoktur. Gerekli miktar somunun iç hacmine, sirkülasyon yapısına, model boyutuna, yağlayıcıya ve ilk dolum durumuna bağlıdır.
Bazı bilyalı vida üreticileri, ilk referans olarak somunun içindeki mevcut alanın bir kısmını kullanır, ancak bu, modele özgü bilgiler olmadan sabit bir DLY değerine dönüştürülmemelidir. Yeniden yağlama için gereken miktar da ilk dolumdan farklı olabilir.
Yetersiz yağlamanın olası belirtileri şunlardır:
- Kuru veya tutarsız çalışma sesi;
- Sürtünmenin veya tahrik yükünün arttırılması;
- Çalışma sırasında sıcaklık giderek artıyor;
- Açıkta kalan yuvarlanma yolu yüzeylerinde renk değişikliği veya aşınma izleri;
- Bulunması gereken yerde görünür bir yağlayıcı film tabakasının kaybı.
Aşırı yağın olası belirtileri şunlardır:
- Dolumdan hemen sonra başlatma veya çalıştırma torkunda gözle görülür bir artış;
- Gresin çalkalanmasından kaynaklanan daha yüksek çalışma sıcaklığı;
- Gres defalarca contaların ötesine zorlanıyor;
- Doğru mekanik hizalamaya rağmen artan motor akımı;
- Gres, açık yüzeylerdeki kirletici maddeleri toplar.
Bu belirtilerin başka nedenleri de olabilir. Yüksek tork aynı zamanda aşırı ön yükten, yanlış hizalanmış destek yataklarından, somunu yanlara doğru çeken bir somun yuvasından veya hasarlı bir yuvarlanma yolundan da kaynaklanabilir. Bu nedenle yağlama, kurulumun tamamıyla birlikte değerlendirilmelidir.
Hassas Bilyalı Somun Ne Sıklıkta Yeniden Yağlanmalıdır?
Tüm hassas bilyalı somunlara 20, 50 veya 200 çalışma saatinde bir gibi sabit bir aralık uygulanamaz. Yeniden yağlama şunlara bağlıdır:
- Toplam seyahat mesafesi ve çalışma saatleri;
- Hız, ivme ve görev döngüsü;
- Yükleme ve ön yükleme durumu;
- Çalışma sıcaklığı;
- Yağlayıcı türü ve miktarı;
- Mühür etkinliği ve kirlilik seviyesi;
- Soğutma sıvısına, neme veya kimyasala maruz kalma;
- Kısa stroklu pistonlu çalışma.
Kısa stroklu hareket özellikle dikkat gerektirir çünkü bilyalar sınırlı bir yuvarlanma yolu alanı içinde tekrar tekrar çalışabilir ve yağlayıcıyı komple somun boyunca daha az etkili bir şekilde dağıtabilir. Yüksek sıcaklık, kirlilik ve sık çalıştırma da aralığı kısaltabilir.
Başlangıç noktası olarak ekipman ve yağlayıcı önerilerini kullanın, ardından kaydedilen çalışma koşullarına göre aralığı hassaslaştırın. Bir bakım günlüğü yağlayıcının adını, uygulanan miktarı, çalışma saatlerini, gözlemlenen durumu ve bir sonraki planlı incelemeyi içermelidir.
Yaygın Yağlama Hataları
- Mevcut ürünü tanımlamadan yeni gres eklenmesi;
- Kirli bir bağlantı parçasından gres enjekte etmek;
- Aşırı basınç kullanılması veya somunun çok hızlı doldurulması;
- Daha fazla gresin her zaman daha iyi koruma sağladığını varsayarsak;
- Somunun iç yuvarlanma yoluna besleme yapmadan yalnızca açıkta kalan vidaya gres uygulanması;
- Birleştirilmiş somunun içinin onaylanmamış bir solventle temizlenmesi;
- Rutin yağlama sırasında bilyalı somunun vidadan çıkarılması;
- Kontrollü bir test çalıştırması olmadan hemen tam hıza dönme;
- Yağlamayı yanlış hizalama veya mekanik hasarın onarımı olarak ele almak.
Rutin yağlama için hassas bilyeli somunu vidasından çıkarmayın. Çıkarılması kaçınılmazsa, bilyaların düşmesini veya yerinden çıkmasını önlemek için doğru boyutta bir transfer manşonu kullanın.
Vidanın tamamının ve destek yataklarının yağlanması için, bkz.Bilyalı Vida ve Destek Rulmanları Nasıl Yağlanır?. Mevcut somun yapıları DLY'de incelenebilirtop somun aralığı.
Hassas Bilyalı Somunu Tanımlamanız mı Gerekiyor?
Bilyalı somun modelini, vida çapını, ucunu, çalışma hızını ve uygulama koşullarını DLY'ye gönderin. Somun tipini ve karşılık gelen bilyalı vida özelliklerini onaylamanıza yardımcı olabiliriz.
E-posta: ihracat@dlybearing.com
DLY'ye başvurun


